
全国统一服务热线

联系人:梁生 18122795006
手 机:18122795006
电 话:181-2279-5006
地 址:广东省广州市花都区花都大道东338号
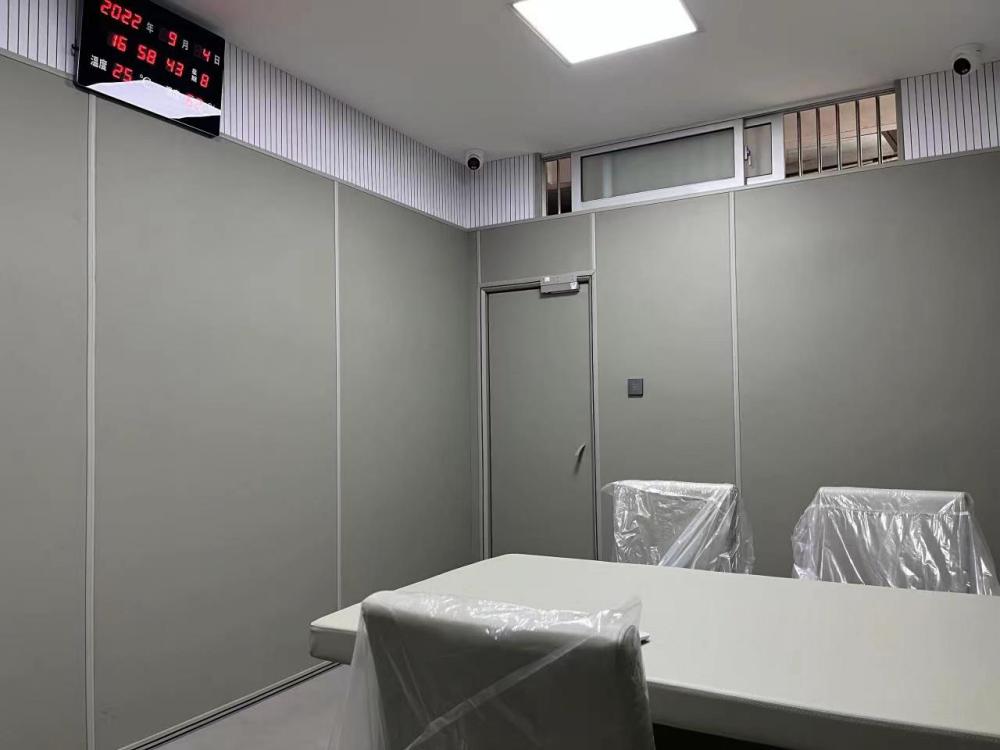
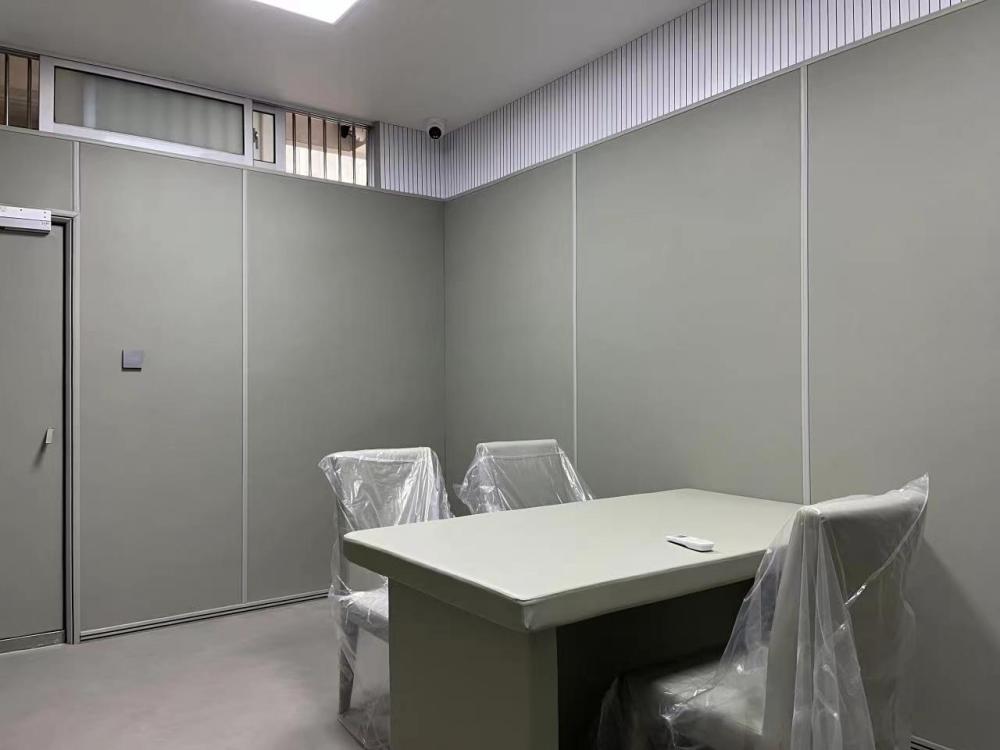
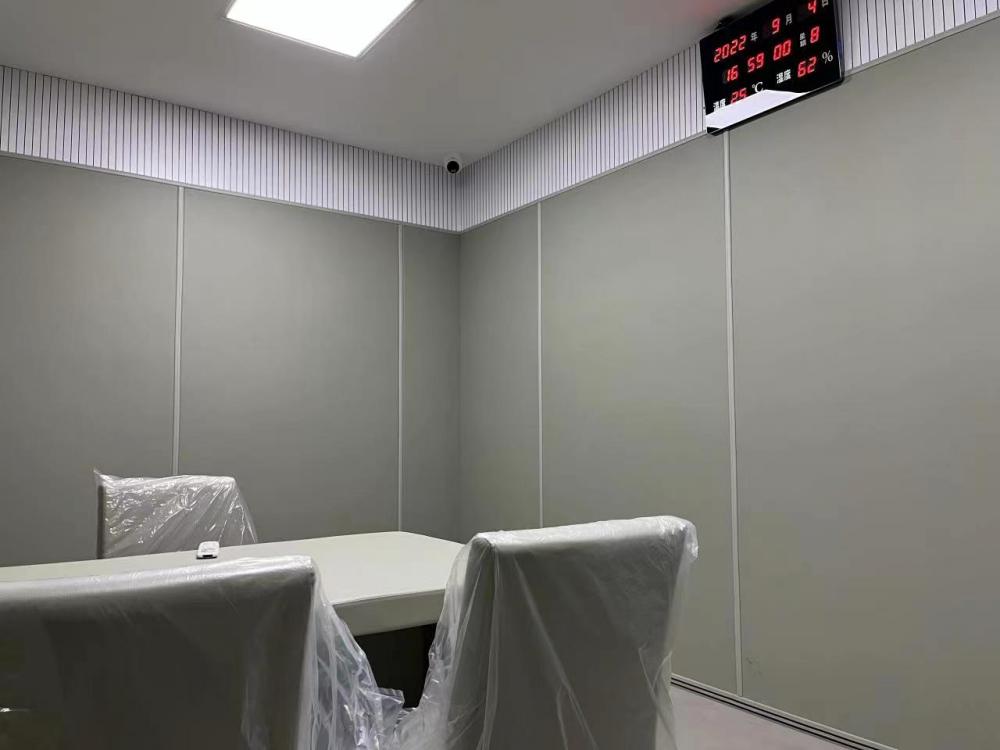
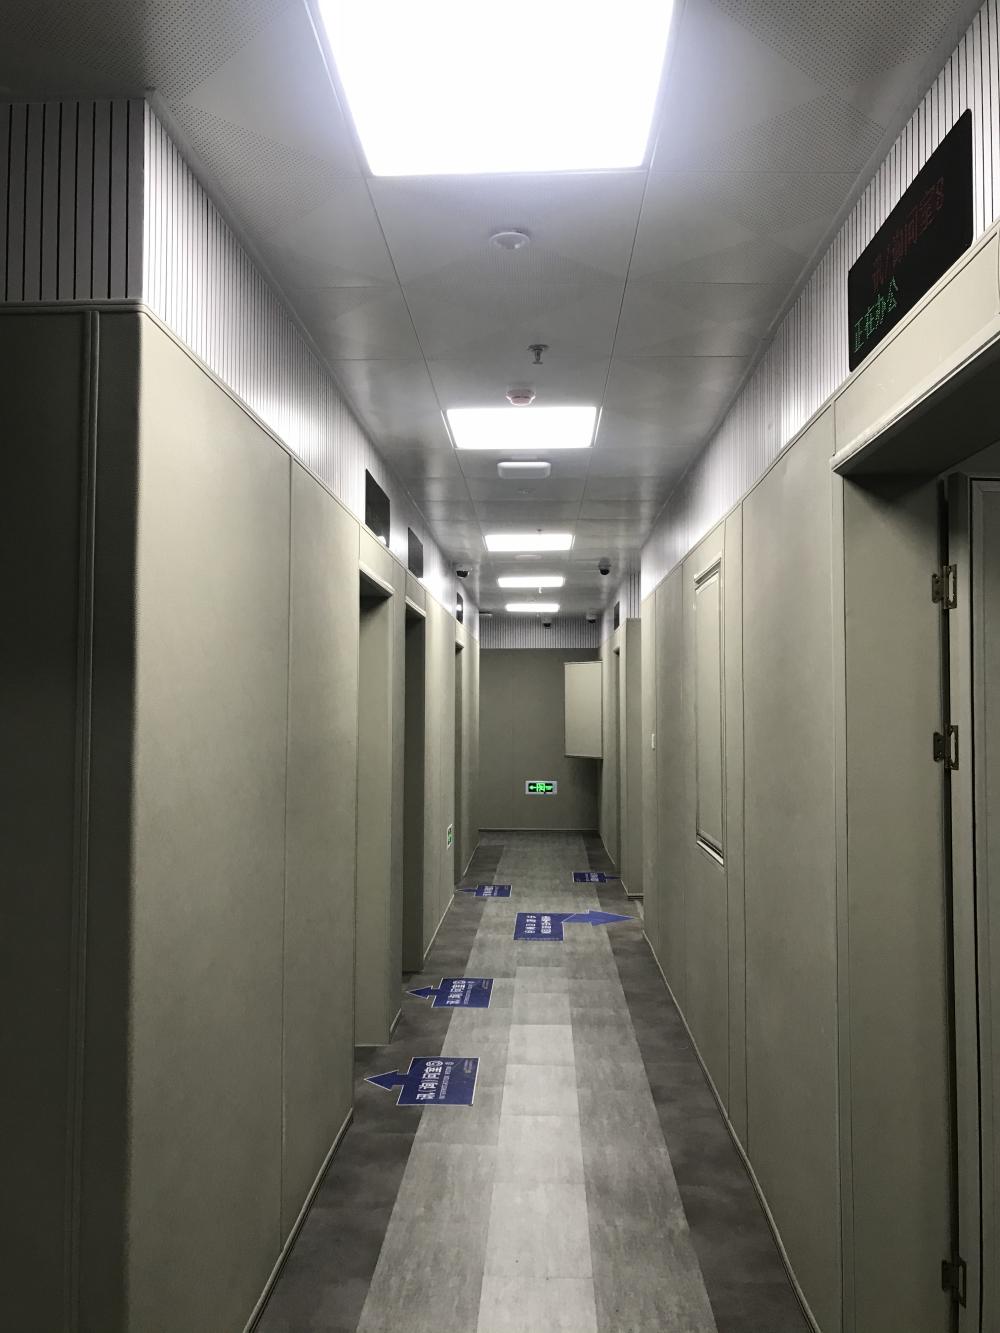
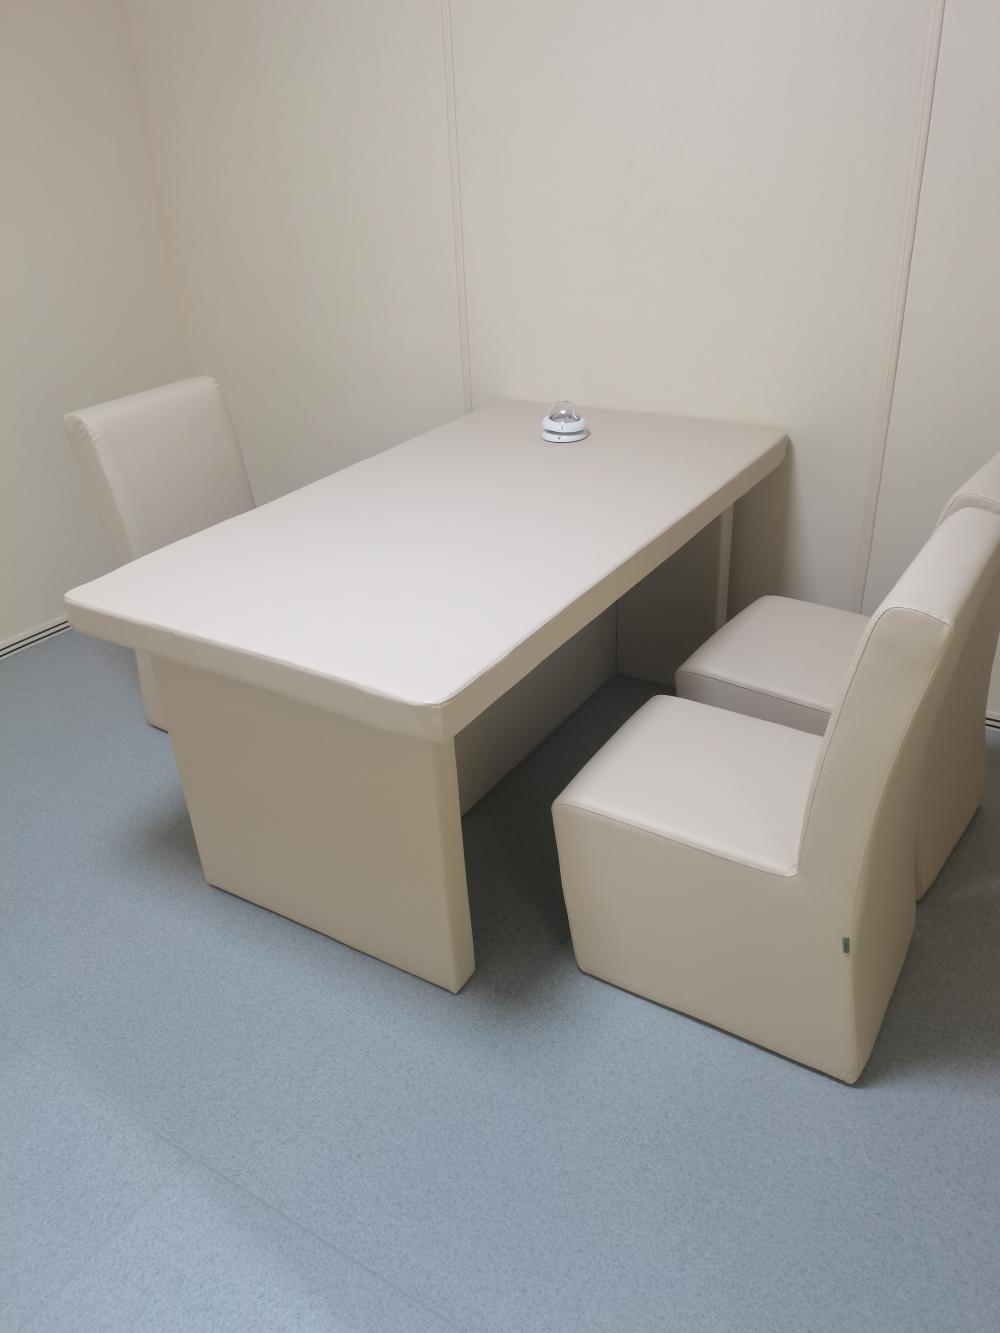
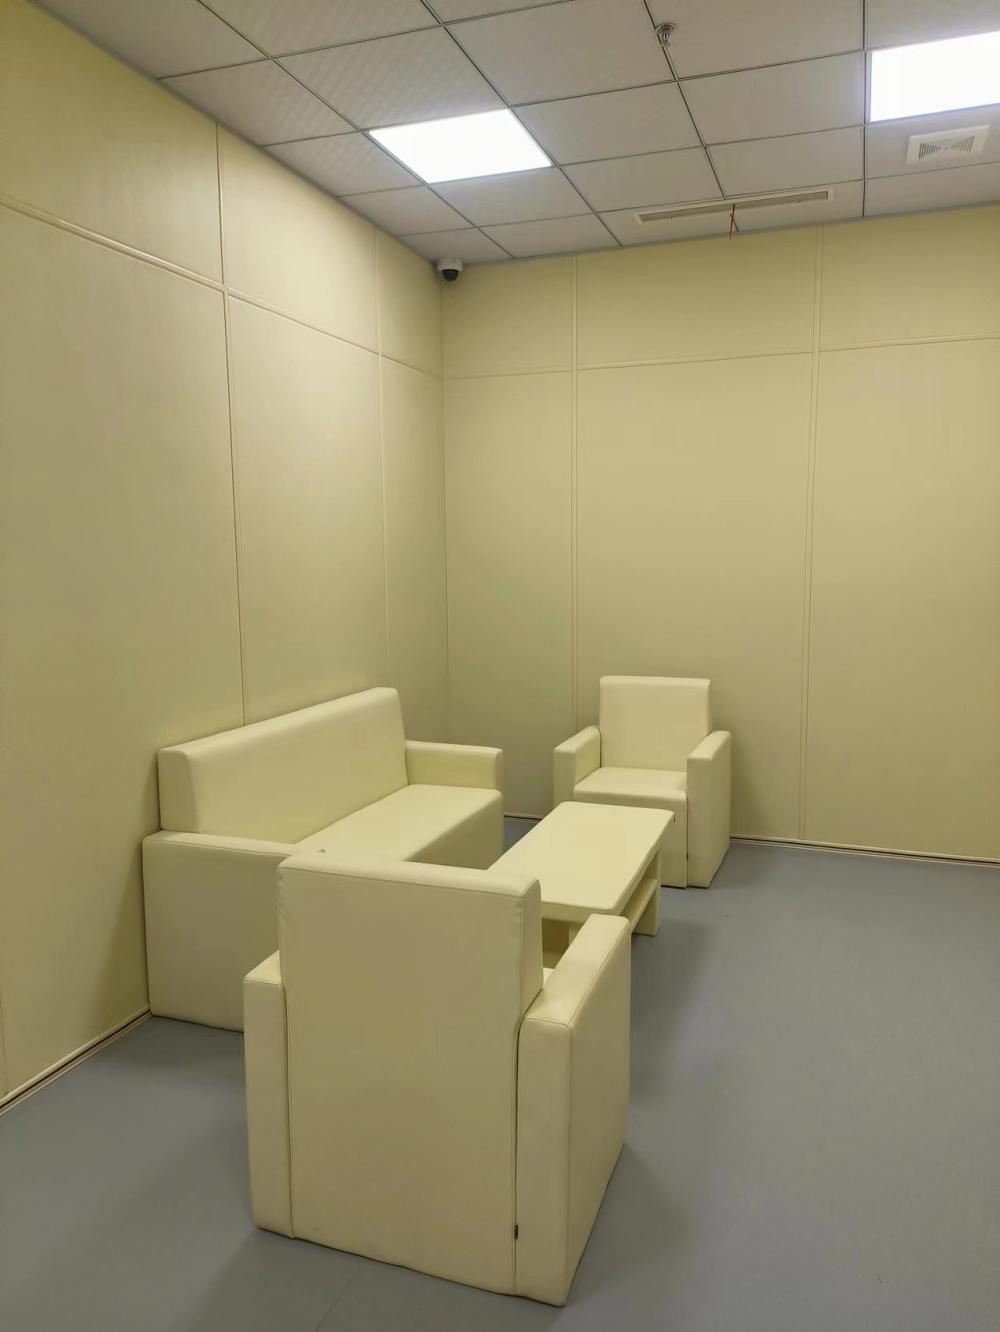
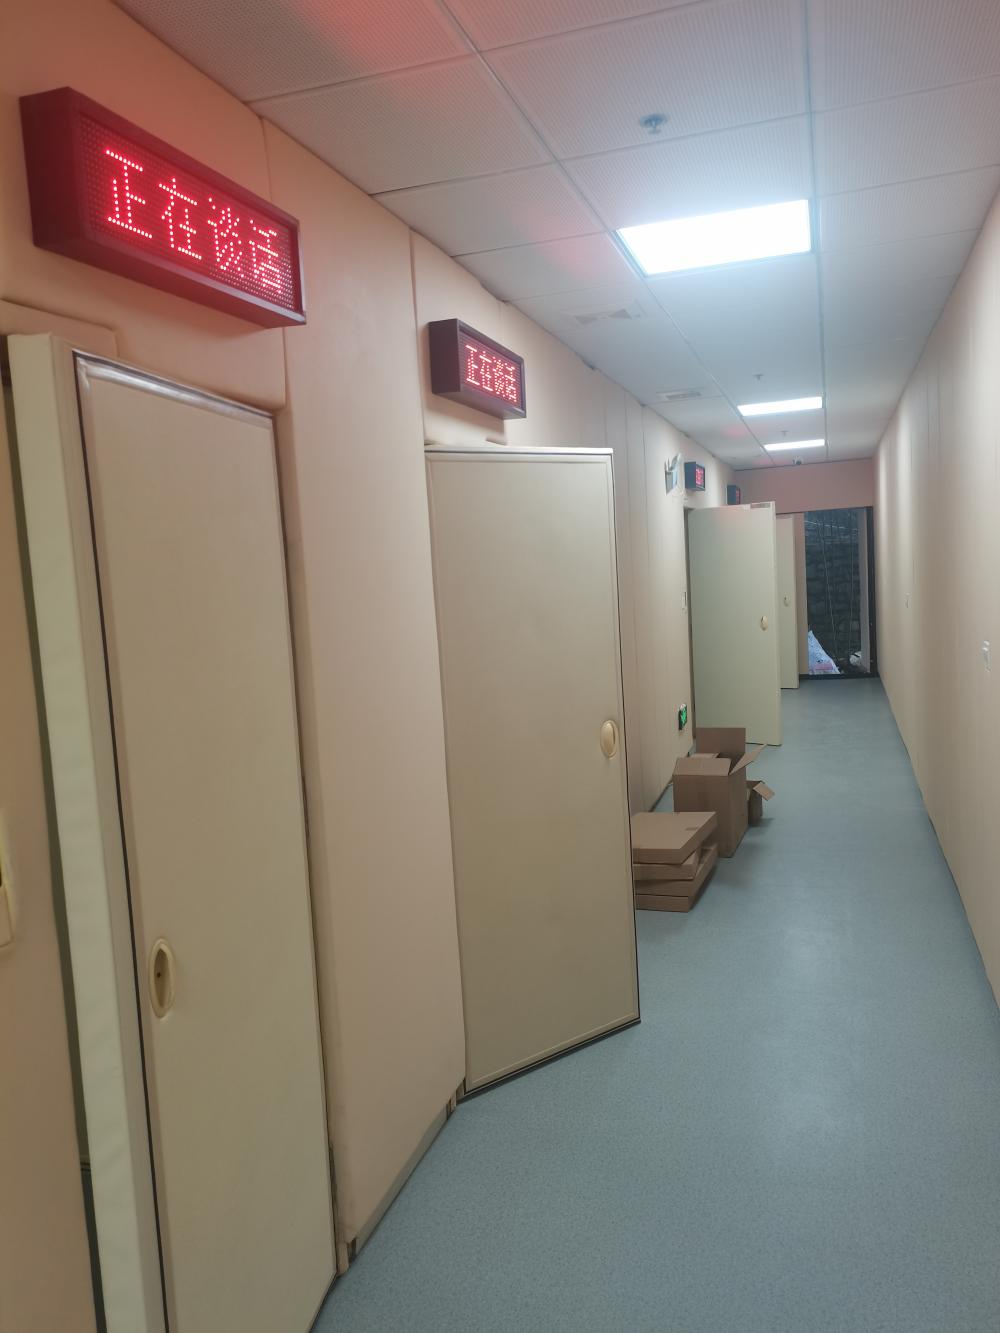
防撞软包的核心功能并非仅靠单一材料实现,而是通过多层构造的界面协同作用来完成。在专业生产中,每一层材料的物理属性——如密度、弹性模量、表面摩擦系数——都多元化被精确控制,以确保层与层之间的应力传递与能量耗散符合预期。这种基于材料界面工程的设计思路,与常见“软包即海绵加皮革”的简单认知存在本质差异。
解释顺序:从内向外解析结构层级
高质量层:基材层的密度梯度设计
专业生产的防撞软包通常采用闭孔或半闭孔泡沫作为基材。其关键参数并非整体厚度,而是沿厚度方向的密度梯度。通过控制发泡过程中的温度与压力曲线,可使材料内部形成从表面到背面的密度逐渐变化:靠近冲击面的密度较低,以优先形变吸收能量;靠近墙面的密度较高,以提供结构支撑并防止压缩过量导致冲击力穿透。这种梯度设计避免了单一密度材料在多次冲击后专业变形的问题。
第二层:增强层的纤维取向控制
在基材与表皮之间,专业生产会嵌入一层定向纤维增强层。该层并非简单覆盖,而是采用短切玻璃纤维或聚酯纤维,通过静电植绒或针刺工艺使其呈现特定取向。取向方向与软包受力的主要方向垂直,从而在保持柔韧性的防止材料在长周期使用中产生蠕变。例如,当软包用于墙角时,纤维取向会偏重对角应力分散,而非均匀分布。
第三层:表皮层的微孔结构与声学阻抗匹配
表皮材料(如聚氨酯或PVC)需经微孔处理,孔径控制在20-50微米级别。这些微孔并非装饰性,而是实现声学阻抗匹配的关键。当声波入射时,微孔内空气与材料骨架产生粘滞摩擦,将声能转化为热能。专业生产中会通过调节微孔密度与深度,使软包表面的特性阻抗与空气特性阻抗(约415帕·秒/米)接近,从而减少声波反射,提升吸声系数。若微孔过密,则高频吸收过强导致音质发闷;过疏则低频吸收不足。
第四层:胶粘剂层的固化应力控制
层间胶粘剂的选择直接影响界面稳定性。专业生产多采用聚氨酯反应型热熔胶(PUR),其固化过程需控制胶层厚度(通常0.1-0.3毫米)和施胶温度(120-150摄氏度)。胶层过厚会导致固化后内应力集中,在温度变化时产生剥离;过薄则粘接强度不足。生产线上常通过在线红外热像仪监测胶层固化时的温度场分布,确保界面应力均匀释放。
第五层:封边工艺的毛细作用阻断
防撞软包的边缘是结构薄弱区。专业生产采用高频热合或激光焊接,而非传统缝纫。高频热合通过介电加热使边缘材料分子链重排,形成熔融连接带,彻底封闭毛细通道。这一工艺可防止水分、灰尘沿边缘侵入基材,避免霉菌滋生或材料降解。激光焊接则用于精度要求高的异形件,通过控制光斑直径(0.2-0.5毫米)实现最小热影响区,保持边缘强度不下降。
核心概念拆解:从“防撞”到“声学功能”的物理路径
“防撞”并非单纯抵抗冲击力,而是通过材料形变将动能转化为热能。专业生产中,基材的压缩应力-应变曲线被设计为三段式:初始线性弹性区(形变<5%)、平台区(形变5-70%,应力基本恒定)、致密化区(形变>70%,应力陡增)。这种曲线确保在小冲击时软包回弹,在大冲击时吸收能量而不导致结构破坏。
“声学功能”则源于微孔结构与基材的联合作用。声波进入微孔后,在孔壁的摩擦和空气粘滞阻力下衰减;未完全衰减的声波继续进入基材,在泡沫骨架的振动中进一步耗散。专业生产中会通过调节微孔直径与基材孔隙率,使吸声系数在500-2000赫兹(人声主要频段)达到0.8以上。例如,微孔直径30微米、基材孔隙率85%时,125赫兹低频吸声系数可从0.2提升至0.5,而2000赫兹高频吸声系数仍保持0.9。
结论:工艺参数对长期性能的决定性作用
防撞软包的专业生产本质是材料层间界面的工程化控制。从基材的密度梯度、增强层的纤维取向、表皮的微孔结构,到胶粘剂的固化应力与封边工艺的毛细阻断,每一环节的工艺参数都直接决定产品的长期性能。例如,纤维取向错误可能导致软包在半年内出现专业变形;微孔密度偏差会使吸声系数在关键频段下降30%以上。生产过程中需建立从原料批次到成品检验的全链条参数溯源体系,确保每一批次的层间界面特性符合设计规范。这种基于物理机制而非经验直觉的生产方式,才是“专业”二字的本质含义。
服务热线




管理员
该内容暂无评论